
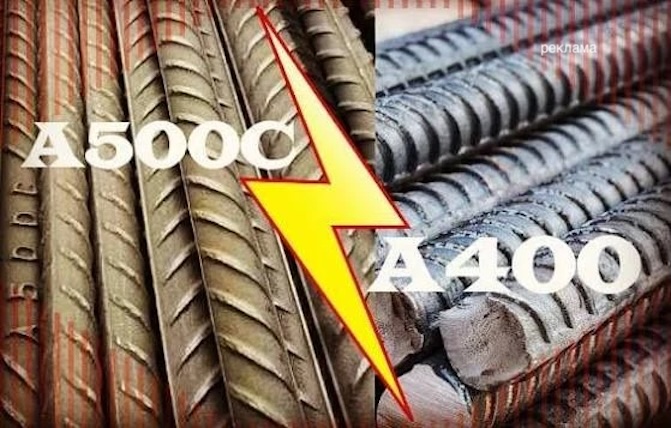
Питання вибору між арматурою класу А400 (за новою класифікацією — А400С) та А500 (А500С) регулярно постає перед кожним, хто займається закупівлею металопрокату для будівельних об’єктів. На перший погляд різниця здається суто цифровою — просто інша марка сталі. Насправді ж відмінності стосуються хімічного складу, технології виробництва, механічних властивостей і навіть логіки проєктування конструкцій, тому розібратися в них варто ще до підписання специфікації з постачальником.
Металургійна основа та хімічний склад
Арматура А400 виготовляється переважно зі сталей марок 25Г2С, 35ГС або аналогічних вуглецево-марганцевих композицій з відносно простим легуванням. Це класична гарячекатана продукція, властивості якої формуються насамперед за рахунок хімії плавки та контрольованого прокатування.
Арматура класу А500 отримує підвищену міцність не лише завдяки складу сталі, а й завдяки термомеханічному зміцненню — прискореному охолодженню прутка одразу після виходу з прокатних валків. Поверхневий шар металу гартується, тоді як серцевина залишається більш пластичною. Такий двошаровий ефект дозволяє досягти вищої границі текучості без істотного збільшення витрат легувальних елементів, що напряму впливає на собівартість продукції.
Цінова політика та економіка закупівлі
Ціна арматури формується під впливом вартості металобрухту, витрат на прокатку та курсу валют, тому перед закупівлею варто моніторити котирування у кількох постачальників одночасно.
З погляду закупівельника різниця в ціні за тонну між А400 і А500 зазвичай становить декілька відсотків залежно від виробника й кон’юнктури ринку металопрокату, причому А500 частіше коштує дорожче через додаткову технологічну операцію термозміцнення.
При формуванні бюджету варто рахувати не вартість тонни, а вартість виконання конкретного вузла конструкції з урахуванням витрати металу за проєктною специфікацією.
Профіль поверхні та геометрія ребер
Візуально відрізнити ці два класи можна за малюнком поперечних ребер. У А400 ребра розташовані переважно по кільцевій (серпоподібній) схемі — по колу профілю з чергуванням напрямку. У А500 переважає так званий “ялинковий” або комбінований профіль з поздовжніми ребрами та поперечними насічками під кутом, що забезпечує кращу анкеровку в бетоні. Для закупівельника ця деталь важлива не з естетичних міркувань: саме геометрія профілю визначає адгезію з бетонною сумішшю і, відповідно, довжину нахлестки при в’язанні каркасів — для А500 вона часто може бути дещо коротшою за нормативними таблицями, що дає економію на матеріалі при монтажі стиків.
Механічні характеристики та границя текучості
Ключова технічна відмінність — саме в показнику границі текучості. Для А400 нормативне значення становить приблизно 390–400 МПа, для А500 — не менше 500 МПа. Це означає, що при однаковому перерізу прутка арматура А500 витримує суттєво більше навантаження до початку пластичної деформації. Практичний наслідок для проєктувальника й закупівельника — можливість зменшити діаметр стрижнів або їх кількість у перерізі конструкції при збереженні необхідної несучої здатності. На великих об’єктах, де витрати металу вимірюються сотнями тонн, перехід на А500 дозволяє скоротити загальну масу арматурного каркаса на 10–15 відсотків.
Відносне подовження при розриві в обох класів залишається на порівнянному рівні, проте запас пластичності у А400 дещо вищий за рахунок відсутності термозміцненого шару, який у деяких випадках чутливіший до локальних дефектів прокатки.
Зварюваність та поведінка при холодному згині
Це критичний момент, на який часто звертають недостатньо уваги при формуванні закупівельної специфікації. Термомеханічно зміцнена арматура А500 гірше переносить зварювання дуговим методом у зоні термічного впливу — нагрів здатний зняти ефект гартування поверхневого шару й локально знизити міцність саме в місці шва. Тому для конструкцій, де передбачені зварні з’єднання каркасів (а не механічне в’язання дротом), частіше обирають А400 або спеціальні зварювані марки А500С з контрольованим хімскладом, які додатково легуються для збереження властивостей після нагріву.
Аналогічна логіка стосується холодного згину — при виготовленні хомутів і гнутих елементів каркаса арматура А400 демонструє більш прогнозовану поведінку без ризику утворення мікротріщин на зовнішній стороні згину, особливо при малих радіусах.
Сфери застосування на об’єктах
На практиці розподіл виглядає так: А500 домінує в монолітному житловому та комерційному будівництві, де основне навантаження — статичне, а з’єднання переважно в’язані, без масового зварювання. Каркаси перекриттів, колон, фундаментних плит здебільшого проєктують саме під цей клас через економію металу.
А400 залишається затребуваним там, де конструкція передбачає зварні вузли, роботу в умовах динамічних або вібраційних навантажень, а також у промисловому будівництві зі старими проєктними рішеннями, розробленими ще під радянські норми, де перерахунок під новий клас арматури вимагав би повторної експертизи проєкту.
Що враховувати при виборі для конкретного проєкту
Остаточне рішення завжди залежить від проєктної документації, типу з’єднань і умов експлуатації конструкції. Якщо проєкт передбачає зварні каркаси або підвищені вимоги до пластичності в сейсмонебезпечних районах, пріоритет за А400 або спеціалізованими зварюваними модифікаціями А500С. Якщо йдеться про типове монолітне будівництво з в’язаними каркасами і завданням оптимізувати витрати металу, економічно обґрунтованим виявляється А500. У будь-якому разі сертифікат якості й протокол випробувань від постачальника варто перевіряти окремо для кожної партії — розкид фактичних характеристик у межах одного класу між різними металургійними комбінатами може бути відчутним, особливо при закупівлі великих обсягів з кількох джерел одночасно.